
Бронзовые втулки: какую бронзу выбрать для подшипника скольжения
БрО10Ф1, БрО5Ц5С5 или БрА9Ж3Л? Объясняем, чем отличаются популярные марки и как выбрать бронзу под условия работы узла.
Бронзовые втулки и вкладыши — классическое решение для подшипников скольжения в редукторах, прессах, кранах, насосах и сельхозтехнике. Бронза хорошо прирабатывается к валу, удерживает смазку и не задирает шейку. Но марок много, и неправильный выбор сокращает ресурс узла в разы.
Оловянные бронзы
Оловянные бронзы по ГОСТ 613-79 — традиционный антифрикционный материал.
- БрО10Ф1 — оловянно-фосфористая бронза с высокими антифрикционными свойствами. Подходит для ответственных подшипников, работающих при больших нагрузках и скоростях скольжения, а также для венцов червячных колёс.
- БрО5Ц5С5 — бронза общего назначения с хорошими литейными свойствами. Применяется для втулок и вкладышей при умеренных нагрузках. Дешевле БрО10Ф1 за счёт меньшего содержания олова.
Оловянные бронзы хорошо прирабатываются и прощают кратковременные перебои со смазкой, поэтому их выбирают, когда условия смазки неидеальны.
Алюминиевые бронзы
Безоловянные алюминиевые бронзы по ГОСТ 493-79 — БрА9Ж3Л, БрА10Ж3Мц2 — прочнее и твёрже оловянных, лучше держат удар и износ, стойки к коррозии, в том числе в морской воде.
У них есть обратная сторона: хуже прирабатываемость, поэтому им нужна стабильная смазка, а вал — более высокой твёрдости. Алюминиевые бронзы выбирают для тяжело нагруженных узлов с ударными нагрузками, шестерён, гаек нажимных винтов и деталей насосов.
Как выбрать: короткая шпаргалка
- Высокие нагрузки и скорости, ответственный узел — БрО10Ф1.
- Умеренные нагрузки, нужна экономия — БрО5Ц5С5.
- Удары, большие удельные давления, коррозионная среда — БрА9Ж3Л или БрА10Ж3Мц2 при хорошей смазке и закалённом вале.
Окончательный выбор зависит от удельного давления, скорости скольжения, твёрдости вала, способа смазки и температуры, поэтому для ответственных узлов марку лучше согласовать с конструктором или технологом.
Литая или из прутка
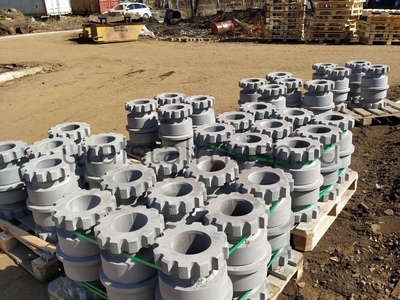
Небольшие втулки часто вытачивают из прутка, но для крупных втулок, вкладышей с буртами, венцов и деталей сложной формы литьё выгоднее: заготовка получается близкой к размерам детали, и в стружку уходит меньше дорогой бронзы.
На что обратить внимание при заказе
- укажите марку бронзы или условия работы узла;
- приложите чертёж с размерами вала и посадкой;
- уточните, нужны ли смазочные канавки и отверстия;
- укажите количество и нужна ли окончательная механическая обработка.
Зазор, вал и смазка
Даже правильная марка бронзы не спасёт узел, если неверно выбраны зазор и смазка. Бронза расширяется при нагреве сильнее стали, поэтому слишком маленький зазор при работе может привести к заклиниванию, а слишком большой — к ударам и ускоренному износу.
Вал должен быть твёрже втулки: тогда изнашивается заменяемая втулка, а не дорогой вал. Особенно это важно для алюминиевых бронз, которые твёрже оловянных. Смазочные канавки и отверстия располагают так, чтобы смазка поступала в ненагруженную зону и распределялась по всей рабочей поверхности.
Марки бронз и латуней, которые мы отливаем, — на странице литья бронзы и латуни. Изделия из чистой меди — в разделе литья меди на заказ.
Читайте также
Как подготовить заявку на изготовление отливки: чек-лист заказчика
06.10.2026
Классы точности отливок по ГОСТ 26645-85: что указывать в чертеже
22.09.2026Нужен расчет стоимости?
Оставьте заявку, и мы подготовим коммерческое предложение за 1 день.